
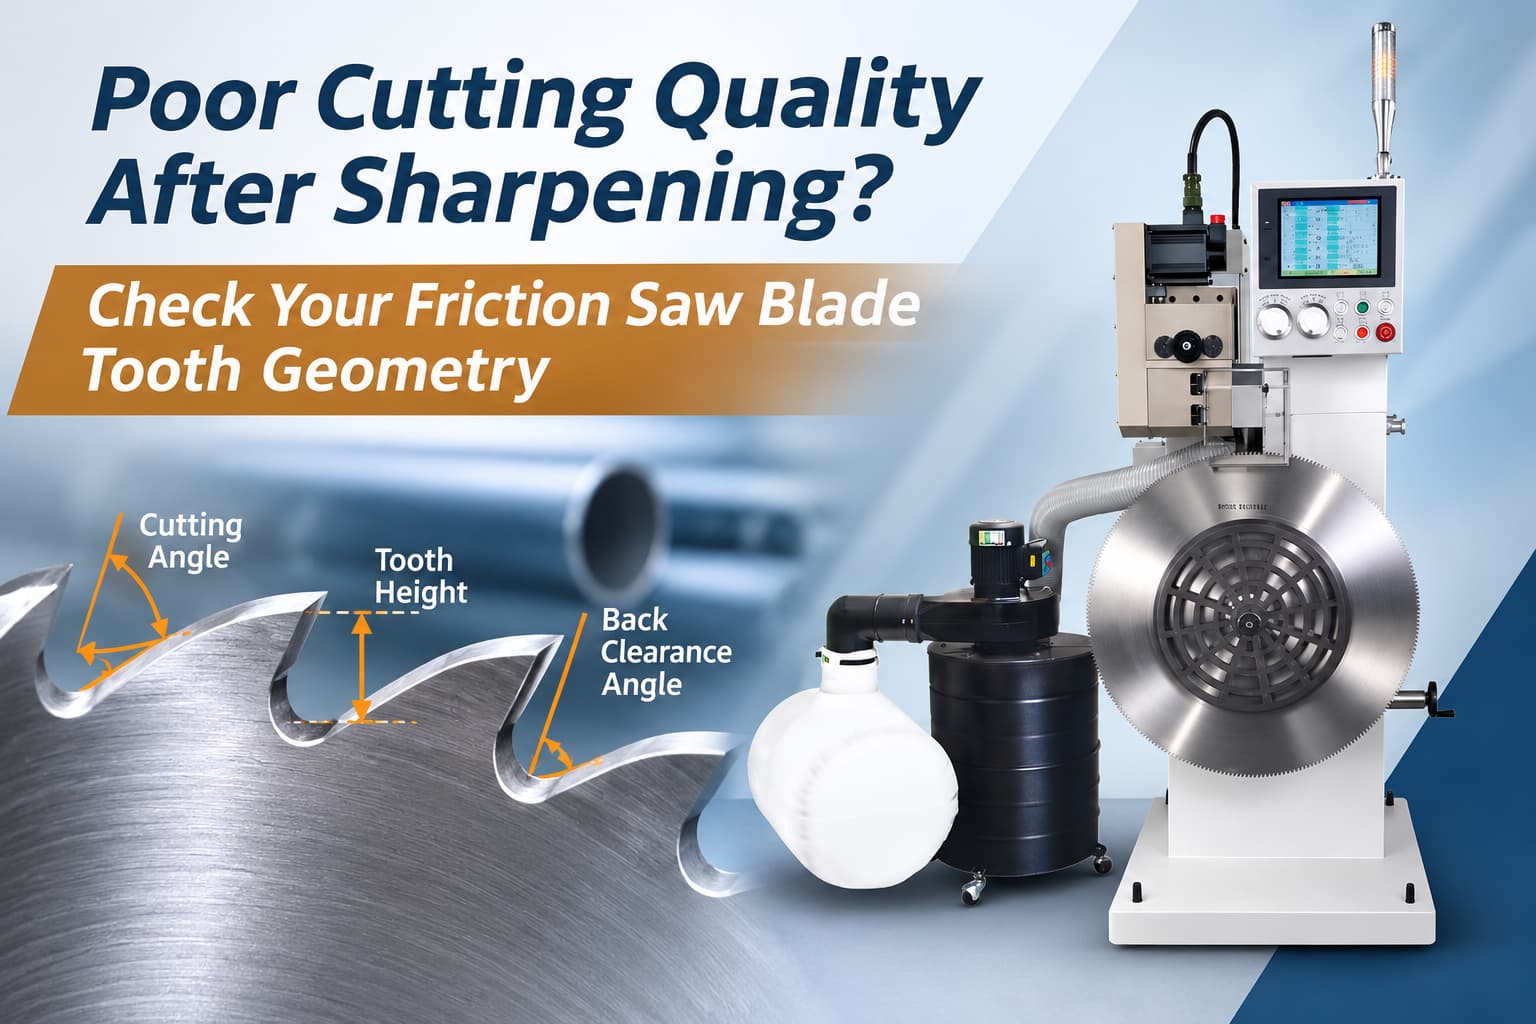
Une lame de scie à friction vient d'être affûtée, mais une fois remise en service, ses performances de coupe ne sont toujours pas optimales. La coupe peut devenir moins stable, l'usure des dents peut apparaître plus tôt que prévu, ou la lame peut ne plus fonctionner aussi régulièrement qu'auparavant.
Dans ce cas, affûter à nouveau la lame ne résoudra peut-être pas le problème de fond. Il pourrait s'agir d'un problème de géométrie des dents, notamment de l'angle de coupe, de l'angle de dépouille, de la hauteur des dents et de leur régularité.
Pour les aciéries, les fabricants de tubes et les prestataires de services d'affûtage, la compréhension de ces facteurs peut aider à identifier pourquoi une lame de scie à friction fraîchement affûtée ne fonctionne toujours pas correctement.
Vérification rapide : que faut-il regarder en premier ?
Si les performances de coupe restent médiocres après l'affûtage, vérifiez ces points avant de conclure que la lame a simplement besoin d'un autre cycle d'affûtage.
| Que vérifier | Pourquoi c'est important |
|---|---|
| angle de coupe | Influence la façon dont la dent entre en contact avec le matériau. |
| angle de dégagement arrière | Assure un dégagement derrière le tranchant. |
| Hauteur de la dent | Contribue à maintenir un engagement dentaire constant. |
| Consistance dent à dent | Contribue à éviter que les dents ne supportent des charges inégales. |
| paramètres de broyage | Influence la possibilité de reproduire la géométrie prévue de manière cohérente. |
Point clé à retenir : une dent aiguisée n’est pas forcément une dent correctement affûtée.
1. Pourquoi une lame de scie à friction affûtée peut-elle encore mal couper ?
Les lames de scie à friction fonctionnent dans des conditions exigeantes, caractérisées par une vitesse de rotation élevée, de la chaleur et des contacts répétés avec la pièce à usiner. La géométrie de chaque dent doit donc rester constante sur toute la longueur de la lame.
Un tranchant peut paraître affûté après affûtage, mais de petites différences dans la géométrie des dents peuvent modifier la façon dont chaque dent interagit avec le matériau.
Par exemple, si certaines dents sont plus hautes que d'autres ou si l'angle d'affûtage varie autour de la lame, la charge de coupe risque de ne pas être répartie uniformément. À terme, cela peut entraîner une coupe instable et une usure irrégulière.
C’est pourquoi l’affûtage des lames de scie à friction doit se concentrer non seulement sur la restauration du tranchant, mais aussi sur la restauration de la géométrie de dent prévue.
Lecture complémentaire : Comment affûter efficacement les lames de scie à friction : une solution CNC pour les applications de coupe à haute température
2. L'angle de coupe est-il correct ?
L' angle de coupe détermine l'orientation de la face de la dent lorsqu'elle entre en contact avec la pièce à usiner.
Différents modèles de lames et applications de coupe peuvent nécessiter des géométries différentes. Si l'angle de coupe obtenu lors de l'affûtage ne correspond pas aux spécifications de la lame, la simple création d'un tranchant net ne garantit pas le comportement de coupe attendu.
Lors de l'analyse des performances médiocres après affûtage, comparez la géométrie finale des dents avec le dessin de la lame ou les spécifications d'origine plutôt que de juger visuellement le tranchant.
Questions à vérifier
- L'angle de coupe est-il constant sur toute la longueur de la lame ?
- Est-ce que cela correspond aux spécifications de lame requises ?
- La valeur correcte a-t-elle été saisie lors de la configuration du broyage ?
- Les cycles d'affûtage répétés modifient-ils progressivement le profil initial de la dent ?
L'objectif n'est pas de trouver un angle de coupe « optimal » universel. L'objectif est de reproduire la géométrie requise pour cette lame de scie à friction particulière.
3. Pourquoi l'angle de dégagement arrière est-il important ?
L' angle de dégagement arrière décrit le dégagement derrière le tranchant.
Si cette géométrie est incorrecte, la relation entre le tranchant et le matériau se modifie. Cela peut affecter le passage de la dent dans la zone de coupe et entraîner des contacts indésirables ou des performances irrégulières.
Tout comme l'angle de coupe, le dégagement arrière correct dépend des spécifications de la lame et de son application.
Cela devient particulièrement important lorsqu'une lame a été affûtée à plusieurs reprises. De petites variations d'un cycle d'affûtage à l'autre peuvent progressivement modifier le profil de la dent.
Au lieu de se demander simplement « La lame est-elle affûtée ? » , il serait plus judicieux de se demander : « L'angle de coupe et la géométrie du dégagement arrière ont-ils été correctement rétablis de manière uniforme sur chaque dent ? »
4. Ne négligez pas la hauteur des dents et la régularité de l'alignement entre les dents.
Les angles corrects ne suffisent pas à eux seuls.
Imaginez une lame de scie à friction dont la plupart des dents ont été affûtées selon la géométrie prévue, mais dont certaines restent légèrement plus hautes ou plus basses. Ces différences peuvent affecter la façon dont les dents s'engagent avec la pièce à usiner.
C’est pourquoi la hauteur des dents et leur homogénéité doivent également faire partie de l’inspection après l’affûtage.
Un contrôle utile après affûtage devrait donc prendre en compte :
Ensemble, ces facteurs offrent une image plus complète de la qualité de l'affûtage que le seul tranchant.
5. Pourquoi la commande numérique par ordinateur (CNC) contribue à maintenir la géométrie des dents
Pour les grandes lames de scie à friction comportant de nombreuses dents, reproduire la même géométrie de manière répétée peut s'avérer difficile lorsque le processus dépend fortement d'un réglage manuel.
Un processus d'affûtage à commande numérique permet de saisir et de contrôler systématiquement les principaux paramètres de rectification.
Affûteuse de lames de scie à friction CNC EYAN ASC-1000
L'affûteuse de lames de scie à friction CNC ASC-1000 d'EYAN permet aux opérateurs de régler des paramètres tels que :
- diamètre de la lame de scie
- Nombre de dents
- Hauteur de la dent
- Angle de coupe
- angle de dégagement arrière
- vitesse d'avance
- vitesse de rotation de la meule
Une fois les paramètres appropriés définis pour une lame particulière, la commande numérique par ordinateur (CNC) permet de rendre le processus de rectification plus reproductible d'une dent à l'autre.
Ceci est particulièrement utile pour les fabricants ou les prestataires de services d'affûtage qui traitent régulièrement des lames de scies à friction et qui ont besoin de résultats plus constants entre les cycles d'affûtage.
Découvrez l'affûteuse de lames de scie à friction CNC ASC-1000 d'EYAN pour plus d'informations sur la machine.
Des dents pointues à une géométrie dentaire régulière
Un bon affûtage de lame de scie à friction ne consiste pas simplement à rendre chaque dent à nouveau tranchante.
Pour une coupe stable et performante, la lame doit présenter une géométrie correcte et constante sur toute sa circonférence. L'angle de coupe, l'angle de dépouille, la hauteur des dents et leur régularité sont autant d'éléments à prendre en compte pour diagnostiquer une mauvaise qualité de coupe après affûtage.
Pour les opérations de manipulation de grandes lames de scie à friction, l'affûteuse de lames de scie à friction CNC ASC-1000 d'EYAN offre un réglage contrôlé par CNC de ces paramètres de meulage clés et prend en charge les lames de scie à friction de Ø400 à Ø1000 mm.
Vous recherchez un affûtage plus régulier pour vos lames de scie à friction ?
Si vous constatez des résultats de coupe irréguliers après l'affûtage, veuillez envoyer à EYAN le schéma de votre lame, le profil des dents, les dimensions de la lame et des photos de l'état actuel des dents. Notre équipe pourra évaluer vos besoins en matière d'affûtage et déterminer si l'ASC-1000 convient à votre application.
Contactez EYANFoire aux questions
Pourquoi ma lame de scie à friction coupe-t-elle toujours mal après l'avoir affûtée ?
Un tranchant affûté ne garantit pas à lui seul une coupe optimale. L'angle de coupe, l'angle de dépouille, la hauteur des dents et leur régularité doivent également être vérifiés par rapport aux spécifications de la lame.
Quels paramètres de lame de scie à friction l'ASC-1000 peut-elle contrôler ?
L'ASC-1000 permet aux opérateurs de saisir des paramètres tels que le diamètre de la lame, le nombre de dents, la hauteur des dents, l'angle de coupe, l'angle de dégagement arrière, la vitesse d'avance et la vitesse de rotation de la meule.
Quelles sont les dimensions des lames de scie à friction que l'ASC-1000 peut affûter ?
L'ASC-1000 possède une plage de meulage publiée de Ø400 à Ø1000 mm, ce qui la rend adaptée aux applications d'affûtage de grandes lames de scies à friction.