
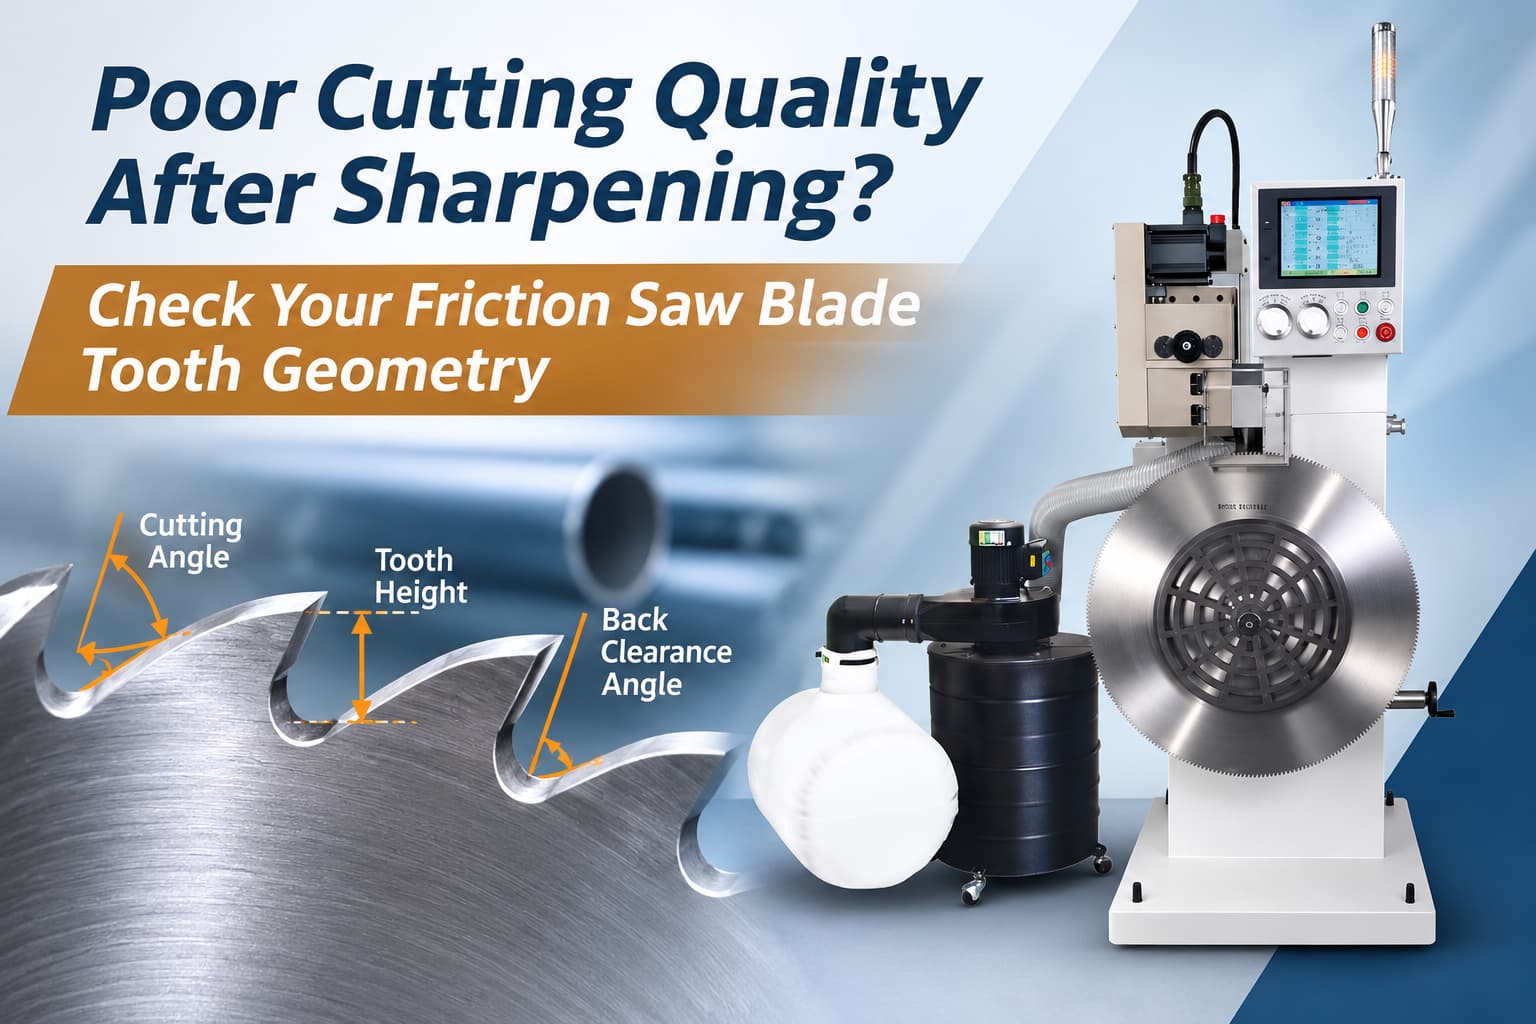
Yeni bilenmiş bir sürtünme testeresi bıçağı, üretime geri döndüğünde bile kesme performansı hala istenen düzeyde olmayabilir. Kesme işlemi daha az istikrarlı hale gelebilir, diş aşınması beklenenden daha erken ortaya çıkabilir veya bıçak eskisi kadar tutarlı performans göstermeyebilir.
Bu durumda, bıçağı tekrar bilemek asıl sorunu çözmeyebilir. Sorun diş geometrisinden, özellikle kesme açısı, arka boşluk açısı, diş yüksekliği ve dişler arası tutarlılıktan kaynaklanıyor olabilir.
Çelik fabrikaları, boru üreticileri ve bileme hizmeti sağlayıcıları için bu faktörleri anlamak, yeni bilenmiş bir sürtünmeli testere bıçağının neden hala düşük performans gösterdiğini belirlemeye yardımcı olabilir.
Hızlı Kontrol: İlk Olarak Neye Bakmalısınız?
Bileme işleminden sonra bileme performansı düşük kalıyorsa, bıçağın sadece bir bileme işlemine daha ihtiyacı olduğunu varsaymadan önce bu alanları kontrol edin.
| Neleri Kontrol Etmeli | Neden Önemli? |
|---|---|
| Kesme açısı | Dişin malzemeyle nasıl etkileşime girdiğini etkiler. |
| Arka boşluk açısı | Kesici kenarın arkasında boşluk sağlar. |
| Diş yüksekliği | Dişlerin sürekli temas halinde kalmasına yardımcı olur. |
| Dişten dişe tutarlılık | Dişlerin dengesiz yük taşımasını önlemeye yardımcı olur. |
| Öğütme parametreleri | Hedeflenen geometrinin tutarlı bir şekilde yeniden üretilip üretilemeyeceğini etkiler. |
Önemli Nokta: Bileylenmiş bir diş, mutlaka doğru şekilde bilenmiş bir diş anlamına gelmez.
1. Bileylenmiş bir sürtünme testeresi bıçağı neden hala kötü kesim yapabilir?
Sürtünmeli testere bıçakları, yüksek dönüş hızı, ısı ve iş parçasıyla tekrarlanan temas gibi zorlu koşullar altında çalışır. Bu nedenle, her bir dişin geometrisinin bıçak boyunca tutarlı kalması gerekir.
Bileme işleminden sonra kesici kenar keskin görünebilir, ancak diş geometrisindeki küçük farklılıklar, tek tek dişlerin malzemeyle etkileşimini değiştirebilir.
Örneğin, bazı dişler diğerlerinden daha yüksekse veya bıçak boyunca bileme açısı değişiyorsa, kesme yükü tutarlı bir şekilde dağıtılamayabilir. Zamanla bu, dengesiz kesme davranışına ve düzensiz aşınmaya katkıda bulunabilir.
Bu nedenle, sürtünmeli testere bıçağı bileme işlemi sadece kenarı eski haline getirmeye değil, aynı zamanda amaçlanan diş geometrisini de eski haline getirmeye odaklanmalıdır.
İlgili Okuma: Sürtünmeli Testere Bıçaklarını Verimli Bir Şekilde Bileyleme: Yüksek Sıcaklıkta Kesme Uygulamaları İçin CNC Çözümü
2. Kesme Açısı Doğru mu?
Kesme açısı, diş yüzeyinin iş parçasıyla temas ettiği yönü belirler.
Farklı bıçak tasarımları ve kesme uygulamaları farklı geometri gerektirebilir. Bileme sırasında oluşan kesme açısı, amaçlanan bıçak özellikleriyle eşleşmiyorsa, sadece keskin bir kenar oluşturmak beklenen kesme davranışını garanti etmez.
Bileme işleminden sonra düşük performansı araştırırken, keskinliği görsel olarak değerlendirmek yerine, bitmiş diş geometrisini bıçak çizimi veya orijinal spesifikasyonla karşılaştırın.
Kontrol Edilmesi Gereken Sorular
- Bıçağın tüm yüzeyinde kesme açısı tutarlı mı?
- İstenen bıçak özelliklerine uygun mu?
- Öğütme ayarları sırasında doğru değer girildi mi?
- Tekrarlanan bileme işlemleri, dişin orijinal profilini kademeli olarak değiştiriyor mu?
Amaç, evrensel bir "en iyi" kesme açısı bulmak değil. Amaç , o belirli sürtünmeli testere bıçağı için gereken geometriyi yeniden üretmektir.
3. Arka Boşluk Açısı Neden Önemlidir?
Arka boşluk açısı, kesici kenarın arkasındaki boşluğu tanımlar.
Bu geometrinin yanlış olması durumunda, kesici kenar ile malzeme arasındaki ilişki değişir. Bu durum, dişin kesme alanından geçiş şeklini etkileyebilir ve istenmeyen temaslara veya tutarsız performansa yol açabilir.
Tıpkı kesme açısı gibi, doğru arka boşluk da bıçağın özelliklerine ve kullanım alanına bağlıdır.
Bu durum, özellikle bir bıçak defalarca bilenmişse önem kazanır. Bir bileme işleminden diğerine küçük farklılıklar, diş profilini kademeli olarak değiştirebilir.
Sadece "Bıçak keskin mi?" diye sormak yerine, daha iyi bir soru şudur: "Her diş boyunca doğru kesme açısı ve geri boşluk geometrisi tutarlı bir şekilde yeniden sağlandı mı?"
4. Diş Yüksekliğini ve Dişler Arası Tutarlılığı Göz Ardı Etmeyin
Doğru açılar tek başına yeterli değildir.
Çoğu dişi istenen geometriye göre taşlanmış, ancak birkaç dişi biraz daha yüksek veya alçak kalmış bir sürtünme testeresi bıçağı hayal edin. Bu farklılıklar, dişlerin iş parçasıyla nasıl temas edeceğini etkileyebilir.
Bu nedenle, bileme işleminden sonra diş yüksekliği ve dişler arası tutarlılık da kontrol edilmelidir.
Bu nedenle, bileme işleminden sonra yapılacak faydalı bir kontrol şu hususları dikkate almalıdır:
Bu faktörler birlikte ele alındığında, yalnızca kenar keskinliğinden daha kapsamlı bir bileme kalitesi tablosu sunarlar.
5. CNC Kontrolü Diş Geometrisinin Korunmasına Nasıl Yardımcı Olur?
Çok sayıda dişe sahip büyük sürtünmeli testere bıçaklarında, işlem büyük ölçüde manuel ayarlamaya bağlı olduğunda aynı geometrinin tekrar tekrar üretilmesi zor olabilir.
CNC kontrollü bileme işlemi, temel taşlama parametrelerinin sistematik olarak girilmesine ve kontrol edilmesine olanak tanır.
EYAN ASC-1000 CNC Sürtünmeli Testere Bıçağı Bileme Makinesi
EYAN'ın ASC-1000 CNC Sürtünmeli Testere Bıçağı Bileme Makinesi, operatörlerin aşağıdakiler dahil olmak üzere çeşitli parametreleri ayarlamasına olanak tanır:
- Testere bıçağı çapı
- Diş sayısı
- Diş yüksekliği
- Kesme açısı
- Arka boşluk açısı
- Besleme hızı
- Taşlama tekerleği dönüş hızı
Belirli bir bıçak için uygun parametreler belirlendikten sonra, CNC kontrolü, taşlama işleminin dişten dişe daha tekrarlanabilir olmasını sağlar.
Bu özellik, özellikle düzenli olarak sürtünmeli testere bıçakları işleyen ve bileme döngüleri arasında daha tutarlı sonuçlara ihtiyaç duyan üreticiler veya bileme hizmeti sağlayıcıları için oldukça kullanışlıdır.
EYAN'ın CNC Sürtünmeli Testere Bıçağı Bileme Makinesi ASC-1000 hakkında daha fazla bilgi için ürünü inceleyin.
Keskin Dişlerden Tutarlı Diş Geometrisine
İyi bir sürtünmeli testere bıçağı bileme işlemi, sadece her bir dişi yeniden keskinleştirmekten ibaret değildir.
İstikrarlı bir kesme performansı için, bıçağın tüm çevresi boyunca tutarlı bir şekilde doğru geometriye sahip olması gerekir. Bileme sonrası düşük kesme kalitesini teşhis ederken, kesme açısı, arka boşluk açısı, diş yüksekliği ve dişler arası tutarlılık gibi faktörlere dikkat edilmelidir.
Büyük çaplı sürtünmeli testere bıçaklarının kullanıldığı işlemler için EYAN'ın ASC-1000 CNC Sürtünmeli Testere Bıçağı Bileme Makinesi, bu temel bileme parametrelerinin CNC kontrollü ayarını sağlar ve Ø400 ile Ø1000 mm arasındaki sürtünmeli testere bıçaklarını destekler.
Daha tutarlı sürtünmeli testere bıçağı bileme yöntemi mi arıyorsunuz?
Bileme işleminden sonra tutarsız kesme sonuçları yaşıyorsanız, EYAN'a bıçak çiziminizi, diş profilinizi, bıçak boyutlarınızı ve mevcut diş durumunun fotoğraflarını gönderin. Ekibimiz, bileme gereksinimlerinizi değerlendirmenize ve ASC-1000'in uygulamanız için uygun olup olmadığını belirlemenize yardımcı olabilir.
EYAN ile iletişime geçin.Sıkça Sorulan Sorular
Sürtünmeli testere bıçağım bileme işleminden sonra neden hala kötü kesiyor?
Keskin bir bıçak kenarı tek başına doğru kesme performansını garanti etmez. Kesme açısı, arka boşluk açısı, diş yüksekliği ve dişler arasındaki tutarlılık da bıçak özelliklerine göre kontrol edilmelidir.
ASC-1000 hangi sürtünmeli testere bıçağı parametrelerini kontrol edebilir?
ASC-1000, operatörlerin bıçak çapı, diş sayısı, diş yüksekliği, kesme açısı, geri boşluk açısı, ilerleme hızı ve taşlama tekerleği dönüş hızı gibi parametreleri girmesine olanak tanır.
ASC-1000 hangi boyutlardaki sürtünmeli testere bıçaklarını bileyebilir?
ASC-1000, Ø400 ila Ø1000 mm arasında bir bileme aralığına sahip olup, büyük sürtünmeli testere bıçaklarının bileylenmesi uygulamaları için uygundur.