
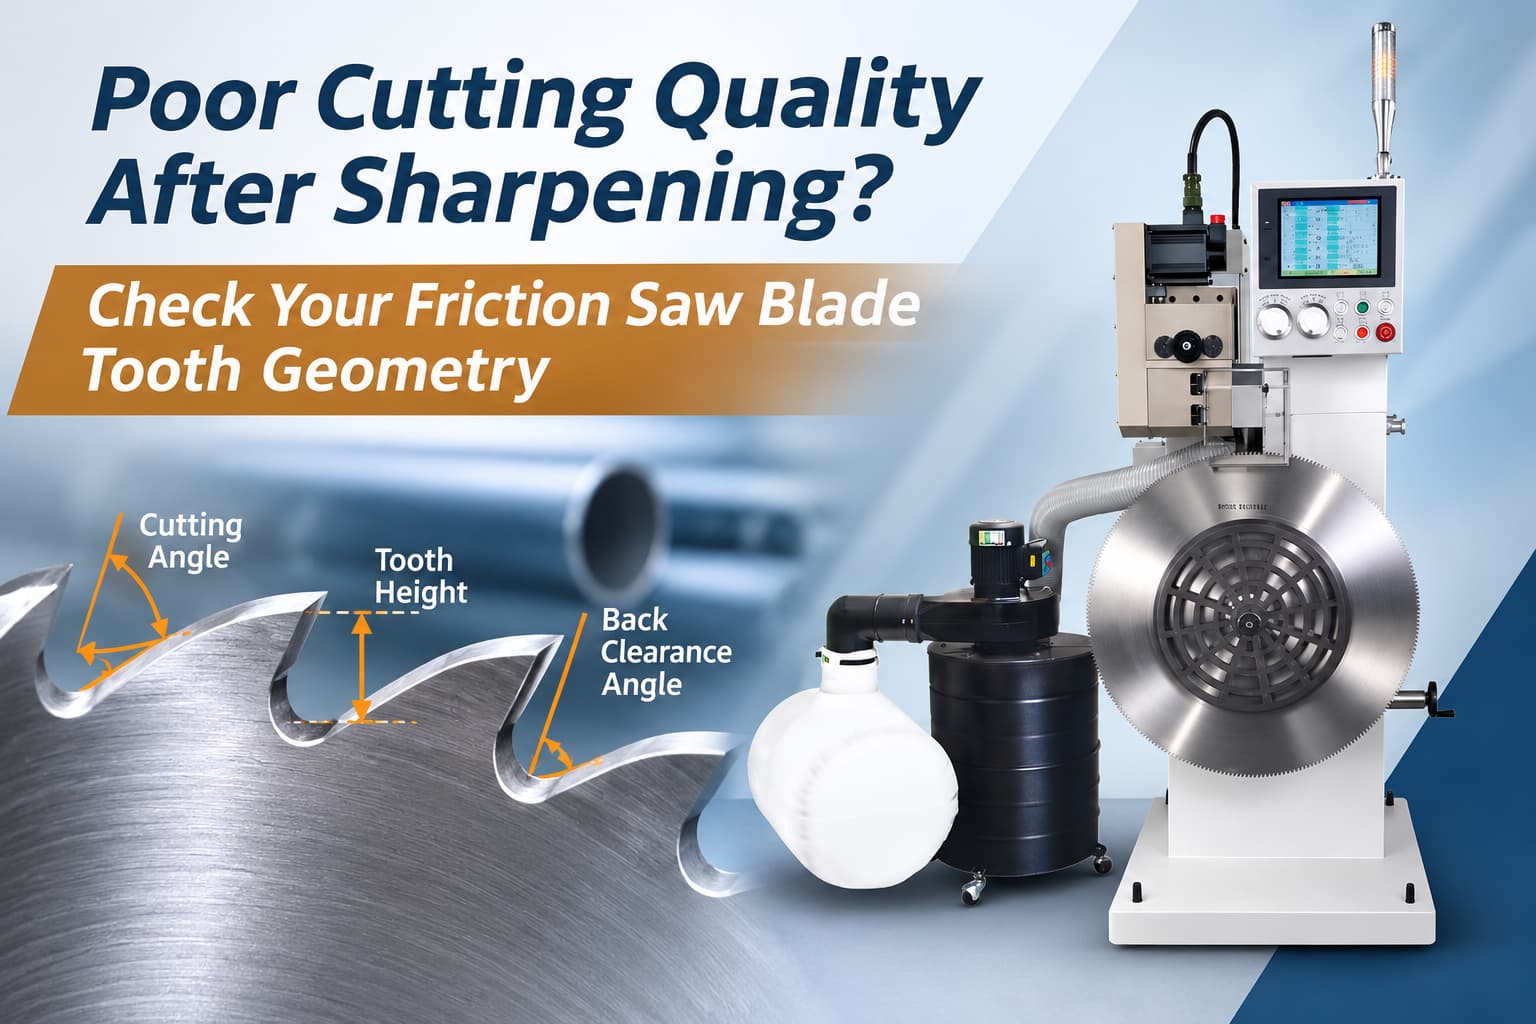
Фрикційне пильне полотно щойно заточили, але після повернення до виробництва продуктивність різання все ще відчувається неналежною. Різання може стати менш стабільним, знос зубів може з'явитися раніше, ніж очікувалося, або полотно може перестати працювати так само стабільно, як раніше.
У цій ситуації повторне заточування леза може не вирішити справжню проблему. Проблема може полягати в геометрії зуба, зокрема в куті різання, куті заднього заднього отвору, висоті зуба та однорідності між зубами.
Для сталеливарних заводів, виробників труб та постачальників послуг із заточування розуміння цих факторів може допомогти визначити, чому щойно заточене лезо фрикційної пилки все ще не працює належним чином.
Швидка перевірка: на що слід звернути увагу в першу чергу?
Якщо після заточування різальна здатність залишається низькою, перевірте ці ділянки, перш ніж вважати, що лезо просто потребує ще одного циклу заточування.
| Що перевірити | Чому це важливо |
|---|---|
| Кут різання | Впливає на те, як зуб взаємодіє з матеріалом. |
| Кут заднього зазору | Забезпечує зазор позаду ріжучої кромки. |
| Висота зуба | Допомагає підтримувати стабільне зчеплення зубів. |
| Зубна консистенція | Допомагає запобігти нерівномірному навантаженню окремих зубів. |
| Параметри шліфування | Впливає на те, чи можна послідовно відтворити заплановану геометрію. |
Ключовий висновок: заточений зуб не обов'язково є правильно заточеним зубом.
1. Чому заточене лезо фрикційної пилки все ще може погано різати?
Фрикційні пилки працюють у складних умовах, пов'язаних з високою швидкістю обертання, нагріванням та багаторазовим контактом із заготовкою. Тому геометрія кожного зуба повинна залишатися однаковою по всьому диску.
Ріжуча кромка може виглядати гострою після шліфування, але невеликі відмінності в геометрії зуба можуть змінити те, як окремі зуби взаємодіють з матеріалом.
Наприклад, якщо деякі зубці розташовані вище за інші або кут заточування леза змінюється, навантаження на різання може розподілятися нерівномірно. З часом це може призвести до нестабільної роботи під час різання та нерівномірного зносу.
Ось чому заточування фрикційного пильного полотна повинно бути зосереджене не лише на відновленні крайки, але й на відновленні заданої геометрії зуба.
Пов’язане читання: Як ефективно заточувати фрикційні пилки: рішення з ЧПУ для різання за високих температур
2. Чи правильний кут різання?
Кут різання визначає орієнтацію грані зуба під час його зчеплення з заготовкою.
Різні конструкції лез та способи різання можуть вимагати різної геометрії. Якщо кут різання, отриманий під час заточування, не відповідає передбачуваним характеристикам леза, просте створення гострої кромки не гарантує очікуваної якості різання.
Під час дослідження низької продуктивності після заточування порівняйте готову геометрію зуба з кресленням леза або оригінальною специфікацією, а не оцінюйте гостроту візуально.
Питання для перевірки
- Чи кут різання однаковий по всьому лезу?
- Чи відповідає це необхідним характеристикам леза?
- Чи було введено правильне значення під час налаштування шліфування?
- Чи змінюють повторювані цикли заточування поступово початковий профіль зуба?
Мета полягає не в тому, щоб знайти один універсальний «найкращий» кут різання. Мета полягає в тому, щоб відтворити геометрію, необхідну для цього конкретного фрикційного пильного диска.
3. Чому кут заднього габариту має значення?
Кут заднього заднього краю описує зазор за ріжучою кромкою.
Якщо ця геометрія неправильна, співвідношення між ріжучою кромкою та матеріалом змінюється. Це може вплинути на те, як зуб проходить через зону різання, і може сприяти небажаному контакту або нестабільній роботі.
Так само, як і кут різання, правильний задній зазор залежить від специфікації леза та його застосування.
Це стає особливо важливим, коли лезо неодноразово заточувалося. Невеликі коливання від одного циклу заточування до іншого можуть поступово змінити профіль зуба.
Замість того, щоб запитувати лише «Чи гостре лезо?» , краще запитати: «Чи було відновлено правильний кут різання та геометрію заднього зазору послідовно на кожному зубці?»
4. Не нехтуйте висотою зубів та їхньою щільністю
Тільки правильних кутів недостатньо.
Уявіть собі фрикційне пильне полотно, у якого більшість зубів відшліфовано до потрібної геометрії, але кілька зубів залишилися трохи вище або нижче. Ці відмінності можуть впливати на те, як зуби зчіплюються з заготовкою.
Ось чому висота зуба та відповідність між зубами також повинні бути частиною перевірки після заточування.
Тому корисна перевірка після заточування повинна враховувати:
Разом ці фактори дають повніше уявлення про якість різкості, ніж лише різкість по краях.
5. Чому ЧПК-контроль допомагає підтримувати геометрію зуба
Для великих фрикційних пил, що містять багато зубців, багаторазове відтворення однієї й тієї ж геометрії може бути складним, оскільки процес значною мірою залежить від ручного регулювання.
Процес заточування з ЧПК-керуванням дозволяє систематично вводити та контролювати ключові параметри шліфування.
Заточувач лез фрикційної пилки з ЧПУ EYAN ASC-1000
Заточувач лез фрикційної пилки з ЧПУ EYAN ASC-1000 дозволяє операторам встановлювати такі параметри:
- Діаметр пильного диска
- Кількість зубів
- Висота зуба
- Кут різання
- Кут заднього зазору
- Швидкість подачі
- Швидкість обертання шліфувального круга
Після встановлення відповідних параметрів для конкретного леза, система ЧПУ допомагає зробити процес шліфування більш повторюваним від зуба до зуба.
Це особливо корисно для виробників або постачальників послуг із заточування, які регулярно обробляють фрикційні пилки та потребують більш стабільних результатів між циклами заточування.
Ознайомтеся з верстатом для заточування фрикційних пил з ЧПК ASC-1000 від EYAN, щоб отримати додаткову інформацію про верстат.
Від гострих зубів до рівномірної геометрії зубів
Гарне заточування фрикційного пильного полотна — це не просто повторне загострення кожного зуба.
Для стабільної продуктивності різання лезо потребує правильної геометрії, яка відтворюється однаково по всьому колу. Кут різання, задній кут заточки, висота зуба та відповідність між зубами – все це заслуговує на увагу при діагностиці низької якості різання після заточування.
Для операцій з великими фрикційними пилами, заточувач фрикційних пил з ЧПУ EYAN ASC-1000 забезпечує регулювання цих ключових параметрів шліфування з ЧПУ та підтримує фрикційні пили діаметром від Ø400 до Ø1000 мм.
Шукаєте більш стабільне заточування фрикційного пильного полотна?
Якщо після заточування ви відчуваєте непослідовні результати різання, надішліть EYAN креслення вашого леза, профіль зуба, розміри леза та фотографії поточного стану зуба. Наша команда може допомогти оцінити ваші потреби в заточуванні та визначити, чи підходить ASC-1000 для вашого застосування.
Зв'яжіться з EYANЧасті запитання
Чому моє фрикційне пильне полотно все ще погано ріже після заточування?
Гостра ріжуча кромка сама по собі не гарантує правильної продуктивності різання. Кут різання, кут заднього зазору, висоту зубців та відповідність між зубцями також слід перевірити відповідно до специфікації леза.
Які параметри фрикційного пильного полотна може контролювати ASC-1000?
ASC-1000 дозволяє операторам вводити такі параметри, як діаметр леза, кількість зубців, висота зубців, кут різання, кут заднього зазору, швидкість подачі та швидкість обертання шліфувального круга.
Які розміри фрикційних пильних дисків може заточувати ASC-1000?
ASC-1000 має заявлений діапазон шліфування від Ø400 до Ø1000 мм, що робить його придатним для заточування великих фрикційних пил.